Montering och test av winch

Efter att jag svetsat fast de fästen som behövs för att kunna montera winchen och fått en fungerande linjär funktion av själva hissen, har jag drabbats av lite beslutsvånda. Jag är inte riktigt säker på var jag ska sätta leden på handsken som löper över transportbalken. Sätter jag den upptill kommer armen som ska hålla i skottkärran bli ganska lång, och därmed kommer momentet för att tippa kärran att öka. Sätter jag den å andra sidan för långt ner, så kommer tippningen att ske för titdigt. Det är mycket att göra om ifall det blir fel. Under tiden som jag funderar på hur jag ska tackla problemet, kan jag i alla fall njuta av att hissmekanismen fungerar som den ska.


Motoriserad skottkärrsramp för gödselcontainern

Allt sedan jag gjorde rampen till gödselcontainern har mestadels min son, men även jag fått tömma en till två skottkärror med hästbajs varje dag. Det har blivit ett mansgöra. Man må säga vad man vill om manligt och kvinnligt, men min uppfattning är att när vi män har en tråkig uppgift framför oss, försöker vi antingen hitta en enkel lösning för att kunna låta latmasken i oss löpa linan ut, eller ännu hellre lämna över uppgiften med varm hand åt någon annan. I det här fallet har uppgiften mestadels fallit på min son. Men så blir det nog inte i all evighet. Ett uttryck som kanske illustrerar det hela lite bättre är – “Lathet är uppfinningarnas moder”. Nu har jag äntligen kommit igång med att uppfinna en “motoriserad skottkärrsramp”. Tanken är att man med en enkel knapptryckning ska kunna se hur kärran, full med gödsel, transporteras upp över containerkanten, för att sedan tippa över, och tömma innehållet in i containern. Jag har fått lägga ner ganska många timmar till att bara fundera ut hur konstruktionen ska se ut, och fungera. Allt ska ju vara hållbart, enkelt, och fungera felfritt i flera år, samtidigt som jag ska klara av det rent tekniskt. Jag har inte räknat på hållfastheten, men tagit hänsyn till hur krafter och laster verkar på rampen när kärran ska transporteras upp för den. Min konstruktionslärare sa en gång att det som såg bra ut, oftast också var det. Jag får lita på vad instinkten och ögonen säger. I värsta fall blir det bara “skit” av allt.
Från tiondelar till hundradelar

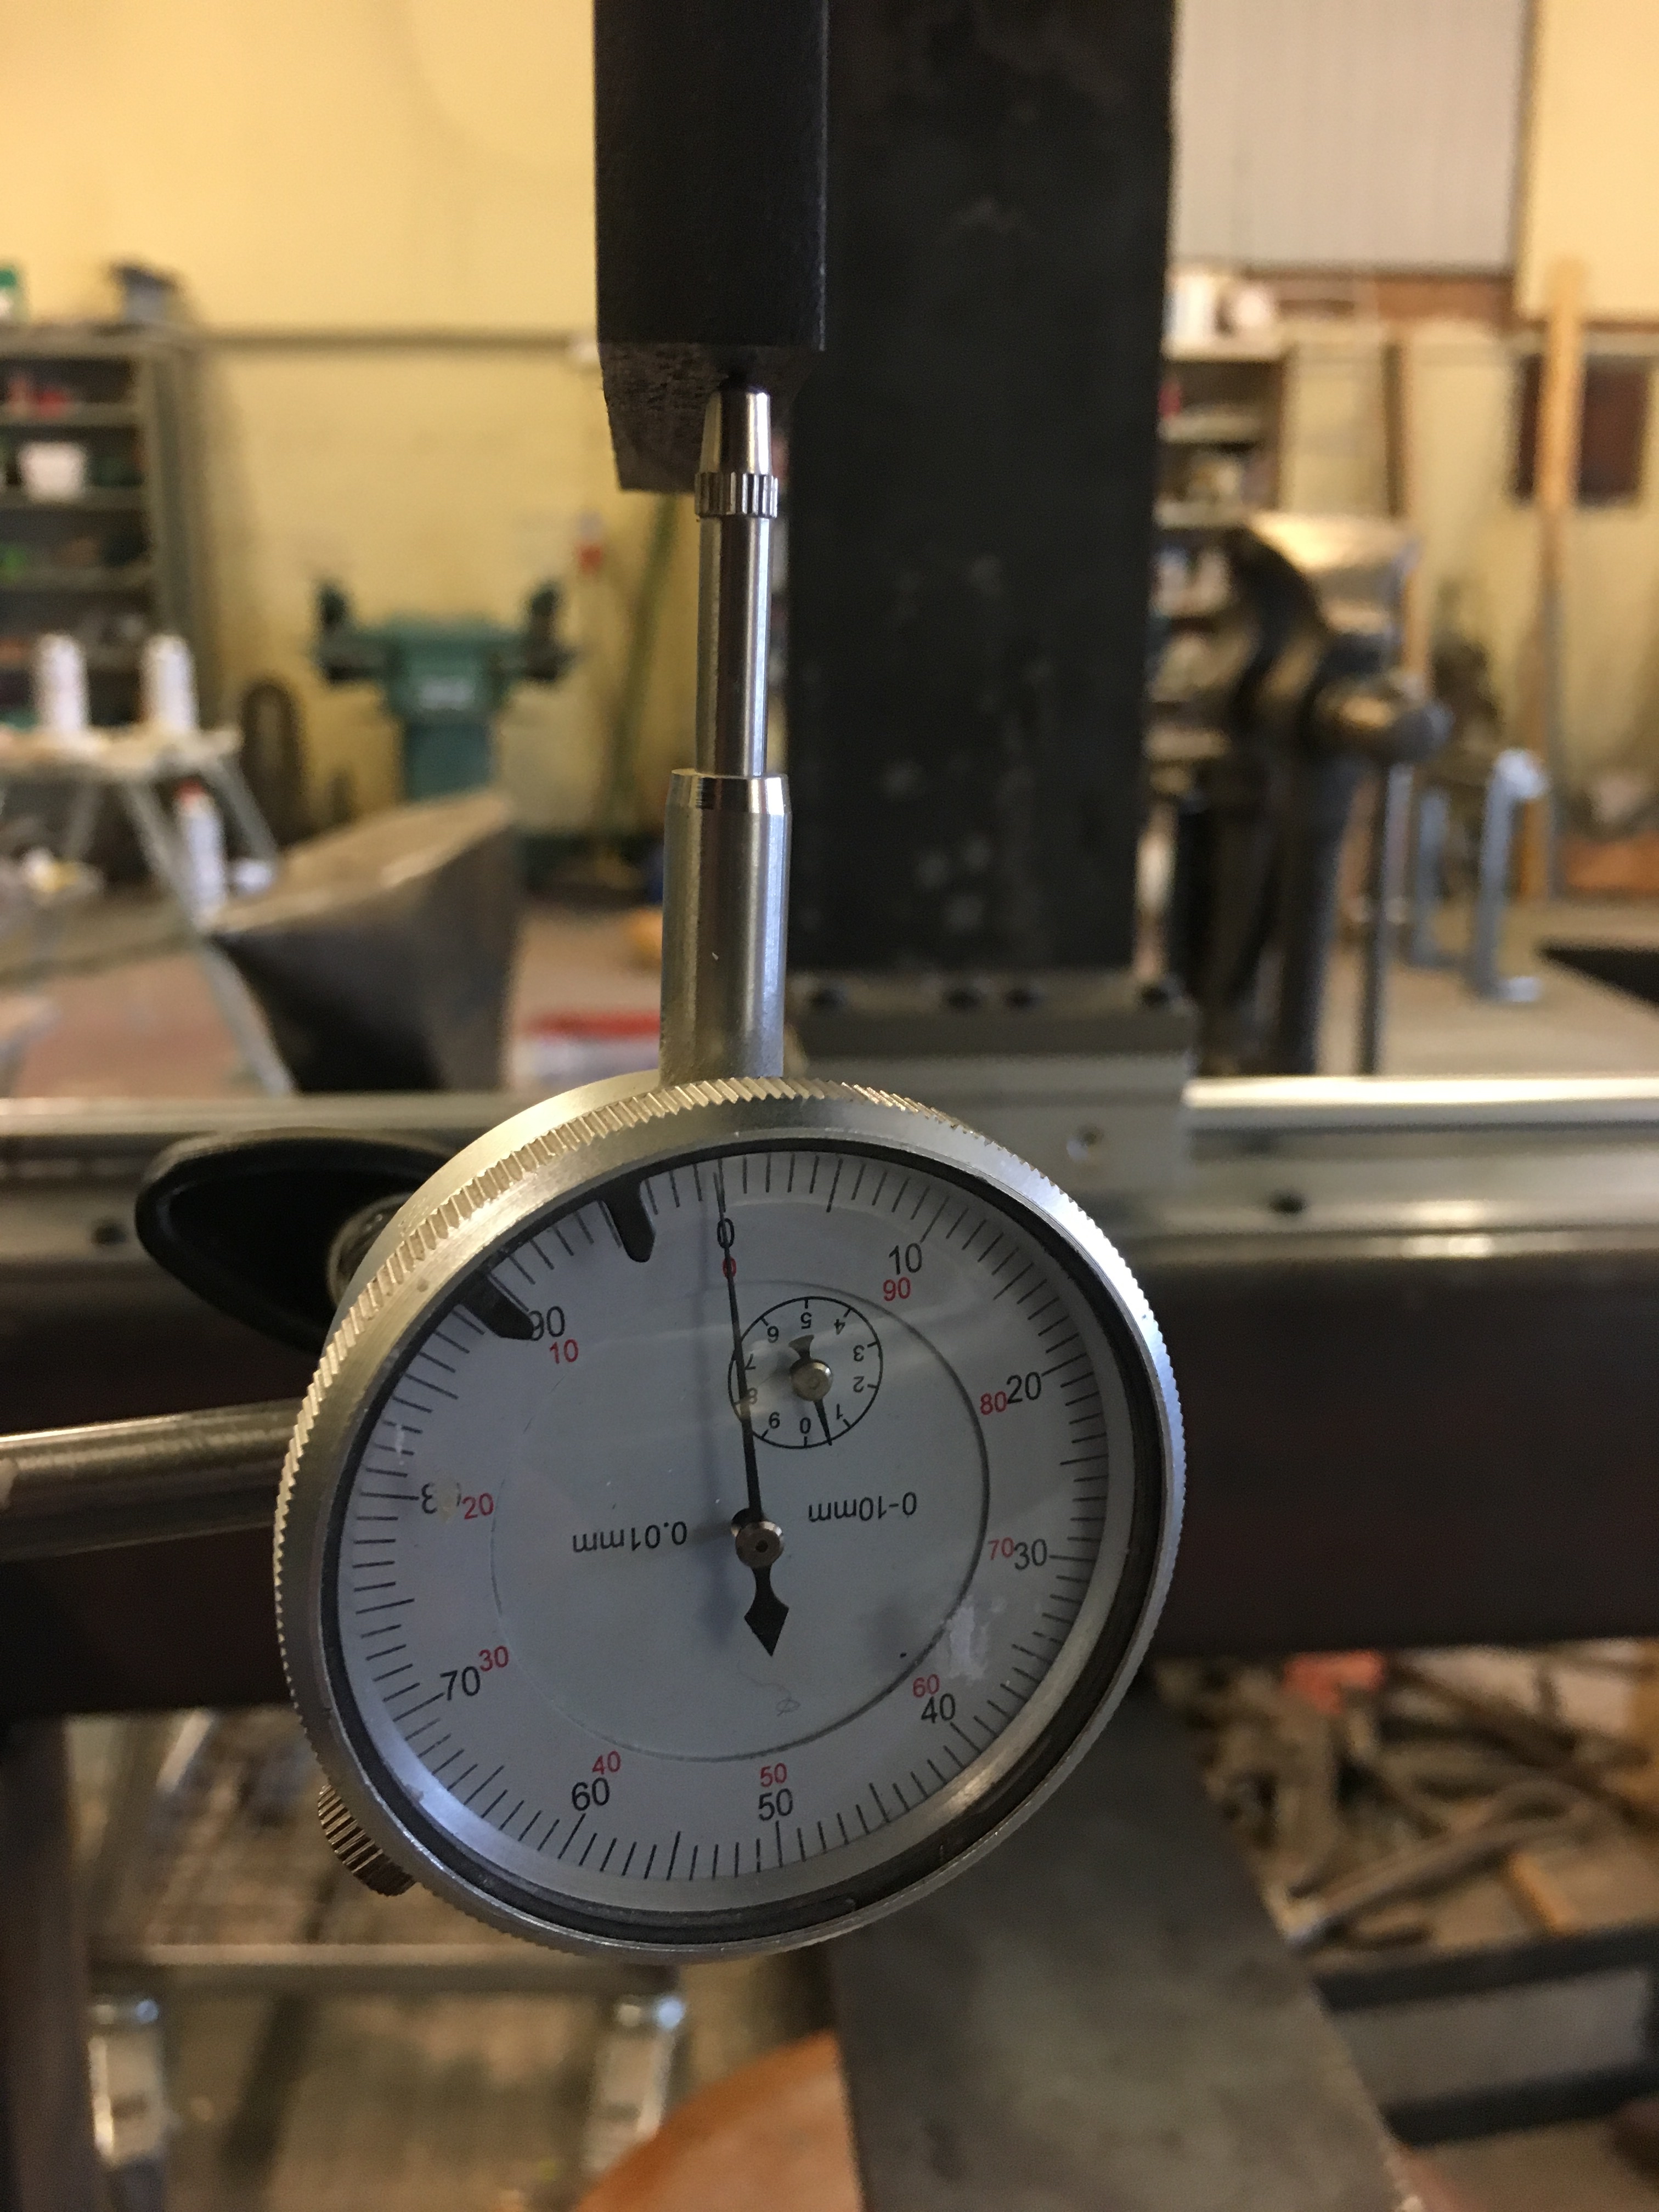
Nu har jakten på hundradelar börjat. Efter de första testerna visade det sig att frästa cirklar inte riktigt blev runda. Det skilde någon tiondels millimeter i x- respektive y-led. Efter att ha gjort lite undersökningar, visade det sig att de kopplingar jag använt mellan stegmotorerna och kulskruvarna glappade, vilket gjorde att när motorn växlade håll, blev det en viss fördröjning. Detta var mer tydligt i y-led, än x-led. Nu har jag investerat i så kallade Oldham-kopplingar, som är helt “glappfria”. För att lära mig maskinen har jag ägnat en hel del tid åt att göra små askar i olika former och dimensioner. Den senaste blev nästan som ett  gesällprov både för mig och maskinen. Närmare en halv miljon instruktioner krävdes för att fräsa asken, locket och de delar som utgör ett litet pussel inne i asken. Nu tycker jag att jag fått den noggrannhet som jag kan vara nöjd med, och jag har lärt mig en hel del om vad som är möjligt att åstadkomma med maskinen.

Städning av verkstan och CNC-ask

Igår fick verkstan en välbehövlig upprensning och städning. Nu ska det inte inspirationen hindras av att det är stökigt i alla fall. Såhär efter ett större projekt brukar det bli det ett litet vakuum, och kreativiteten och inspirationen brukar bli lidande. Då är det skönt att kunna göra någonting som man inte behöver tänka för att utföra. Jag har designat och låtit CNC-fräsen tillverka den första användbara saken. Jag vet inte om den är så användbar egentligen, men någonting ska man väl kunna använda den till. Det blev en liten ask i trä som mäter 3 centimeter i ytterdiameter. Det intressanta var kanske inte själva asken, utan att se att det faktiskt är möjligt att få lite precision i fräsarbetet. Jag skulle tro, att med lite erfarenhet och träning, så kommer jag kunna skapa många användbara saker i både trä och aluminium. Det handlar mycket om att välja rätt verktyg, rotationshastighet på spindeln och rätt matningshastighet för att få ut ett lyckat resultat. Mycket av problematiken ligger i fastsättning, och hur man ska hitta nollpunkten på ämnet. Jag hade annars lite föreställningen om att man bara behövde designa detaljen, och sedan trycka på START. Så är det naturligtvis när man väl listat ut hur man ska göra med ett specifikt CNC-projekt, men jag har en känsla av att inget projekt är det andra likt.

Första testet med V-skär

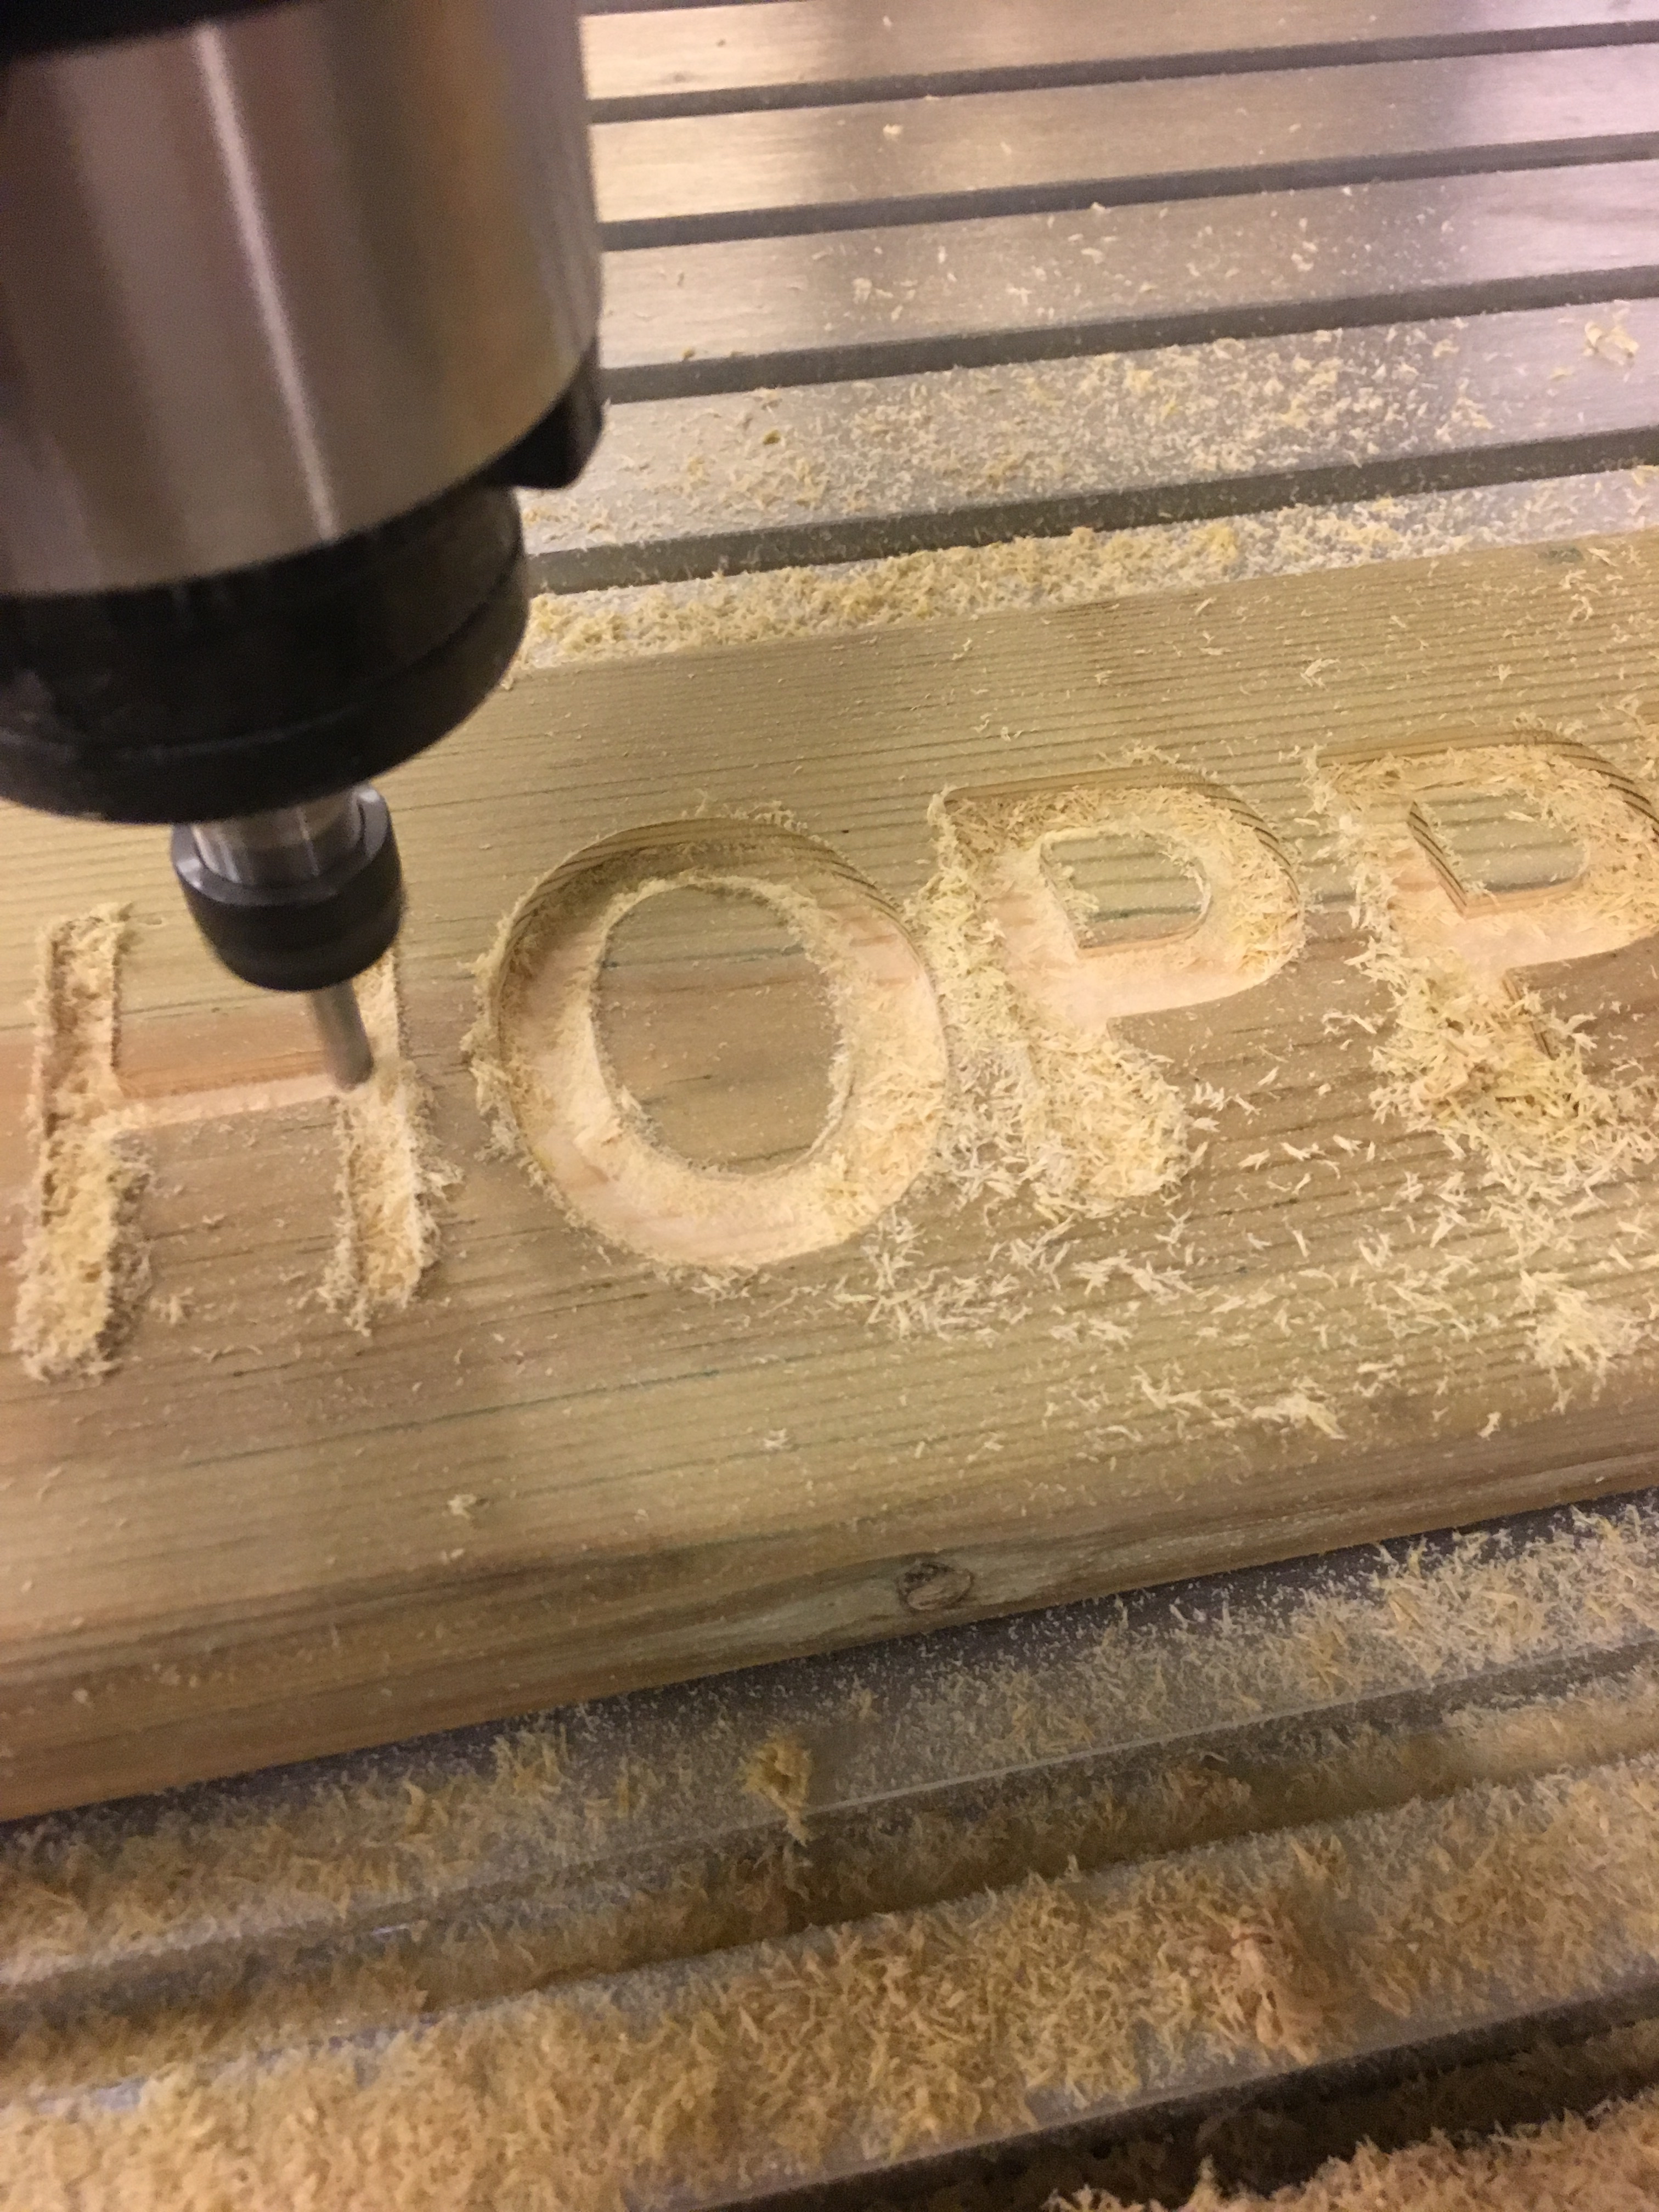
Jag har nu lyckats bemästra tekniken att fräsa med V-skär. Man talar alltså om för maskinen hur djupt skäret ska arbeta för att åstadkomma en viss linjebredd. Kruxet är att omvandla en platt bild till banor och sedan omvandla det till g-kod, som sedan matas in i CNC-maskinen. Som tur är finns det en mängd olika programvaror för det, så man kan inte ta åt sig äran för allt. Jag kan heller inte skryta med att jag ritat underlaget, utan det har jag “knyckt”. Det jag däremot har fått göra, är att försöka lära mig hur man gör, och förstå varje steg i processen. Till en början tyckte jag att det verkade vara enkelt, men efter lite efterforskning, så måste man ju faktiskt tala om för maskinen vilken bana den ska ta i tre dimensioner, fast det är en “platt” bild. Materialet som jag testade i är kanske inte det roligaste, men syftet var inte att göra något som jag ska hänga upp på väggen, utan först och främst att lära mig att bemästra de tekniska utmaningarna.
Städning i verkstan kvar!

Då var den helt klar efter drygt ett år efter att första planerna på att bygga en CNC-fräs påbörjades. Det var en ganska långdragen start, eftersom jag kom av mig när Z-axeln började ta form och våren fick en att vilja göra andra saker. Effektiv tid tog det nog närmare två månader när jag väl tog upp projektet igen. Nu har jag alla finesser på plats, och allt som ska målas, är målat. Det känns skönt att äntligen vara klar! Det är klart….det finns alltid fler saker man kan göra och förbättra, men jag behöver inte skämmas. Släpkedjorna gjorde det där lilla extra. För att sammanfatta CNC-maskinen, så har den en effektiv arbetsrymd på 550 x 750 x 160mm. Den är utrustad med ändlägesstopp i x- och y-led och den har en prob för att mäta in höjden för aktuellt verktyg. Vidare är den utrustad med luft- och dimmkylning. Som hjälpmedel för att ställa in koordinaterna på arbetsstycket finns ett lasersikte och en MPG-kontroll. Varje stegmotor är på ca 11 Nm, och spindeln är på 1,5 kW med en maxhastighet inställd på 25000 varv per minut. Jag har inte vägt maskinen, men en gissning är att den väger strax över 100 kg. Nu återstår bara att städa i verkstan, för att kunna börja med nya projekt. Förhoppningsvis får jag användning av nytillskottet!

Misslyckande är också en erfarenhet

Så var det då hög tid att testa att fräsa i aluminium med nya CNC-fräsen. Jag hade tänkt göra en hållare till ändlägesgivarna som ska sitta på Y-axeln. Efter någon timme i CAM-programmet, var det hög tid att ladda fräsen med ett ämne och trycka på start-knappen. Efter att ha experimenterat hit och dit med matningshastigheter och spindelhastighet tyckte jag att jag hade fått kläm på läget.  Jag missade dock en liten kryssruta i CAM-processen, som lämnar 0,5 mm kvar av ämnet för vidarebehandling med exempelvis ett annat verktyg som lämnar finare finnish. Tillbaka till CAM-programmet igen, med de inställningar som fungerade förra gången i bagaget, generarade jag en ny fil. Första missen var att jag räknat fel på hur stort ämnet var, vilket resulterade i att maskinen försökte fräsa alldeles för mycket material  åt gången…..Efter ytterligare justeringar i programmet, gick jag åter igen ner till verkstan för att starta maskinen. Den här gången missade jag att nollställa koordinaterna, och då var katastrofen ett faktum. Jag hann inte trycka på stoppknappen fören spindeln med bestämd kurs borrade sig djupt ner i ämnet och hela fästet till spindeln och frässtålet gick sönder. Vad har jag då dragit för slutsats av detta missöde? Först och främst gör jag fästet till spindeln lite kraftigare, men framförallt måste noggrannheten få vinna över ivrigheten i framtida CNC-aktiviteter för min del.

Dimkylning, test och målning

Den senaste veckan har gått åt till att riva ner hela maskinen och spraymåla alla delar som ska målas. Det tar lite längre tid för färgen att torka och härda, så det har tagit fyra dagar att måla två lager färg på alla sidor. Det var verkligen skönt och belönande att få se hela maskinen med lite finnish! Det är så att man blir lite sugen att måla och göra det sista även på 3D-printern och CNC-lasern, som fortfarande är metallrena. Den börjar det likna en riktig CNC-fräs. Nu väntar jag på släpkedjor som kablarna ska löpa i, för att få CNC-maskinen i det närmaste helt klar. Dimkylaren, som drivs med tryckluft, var tyvärr skadad, så nu får jag vänta på en ny. Det är väl sånt man får räkna med när man beställer saker från andra sidan jordklotet för en tiondel av priset man får betala här. Jag får ge mig till tåls i väntan på att kunna fräsa i aluminium. I väntan på att jag får släpkedjorna , och kan montera dem, så ska jag ägna mig lite åt lite detaljer som att snygga till luckan på styrskåpet, och 3D-printa lite gummidetaljer som ska täcka för håligheter som annars riskeras att fyllas med spån eller kylvätska. Det här projektet har verkligen tagit tid att genomföra, men det känns skönt att det börjar lida mot sitt slut, och att slutresultatet verkar hamna på en nivå som jag är riktigt nöjd med. Det finns väl alltid saker att förbättra, men just nu känner jag mig nöjd. Det är lätt att glömma bort all tid man lagt ner på att fundera och finna designlösningar på olika problem, som känns självklara när man ser det i verkligheten.


Upprensning och provtur

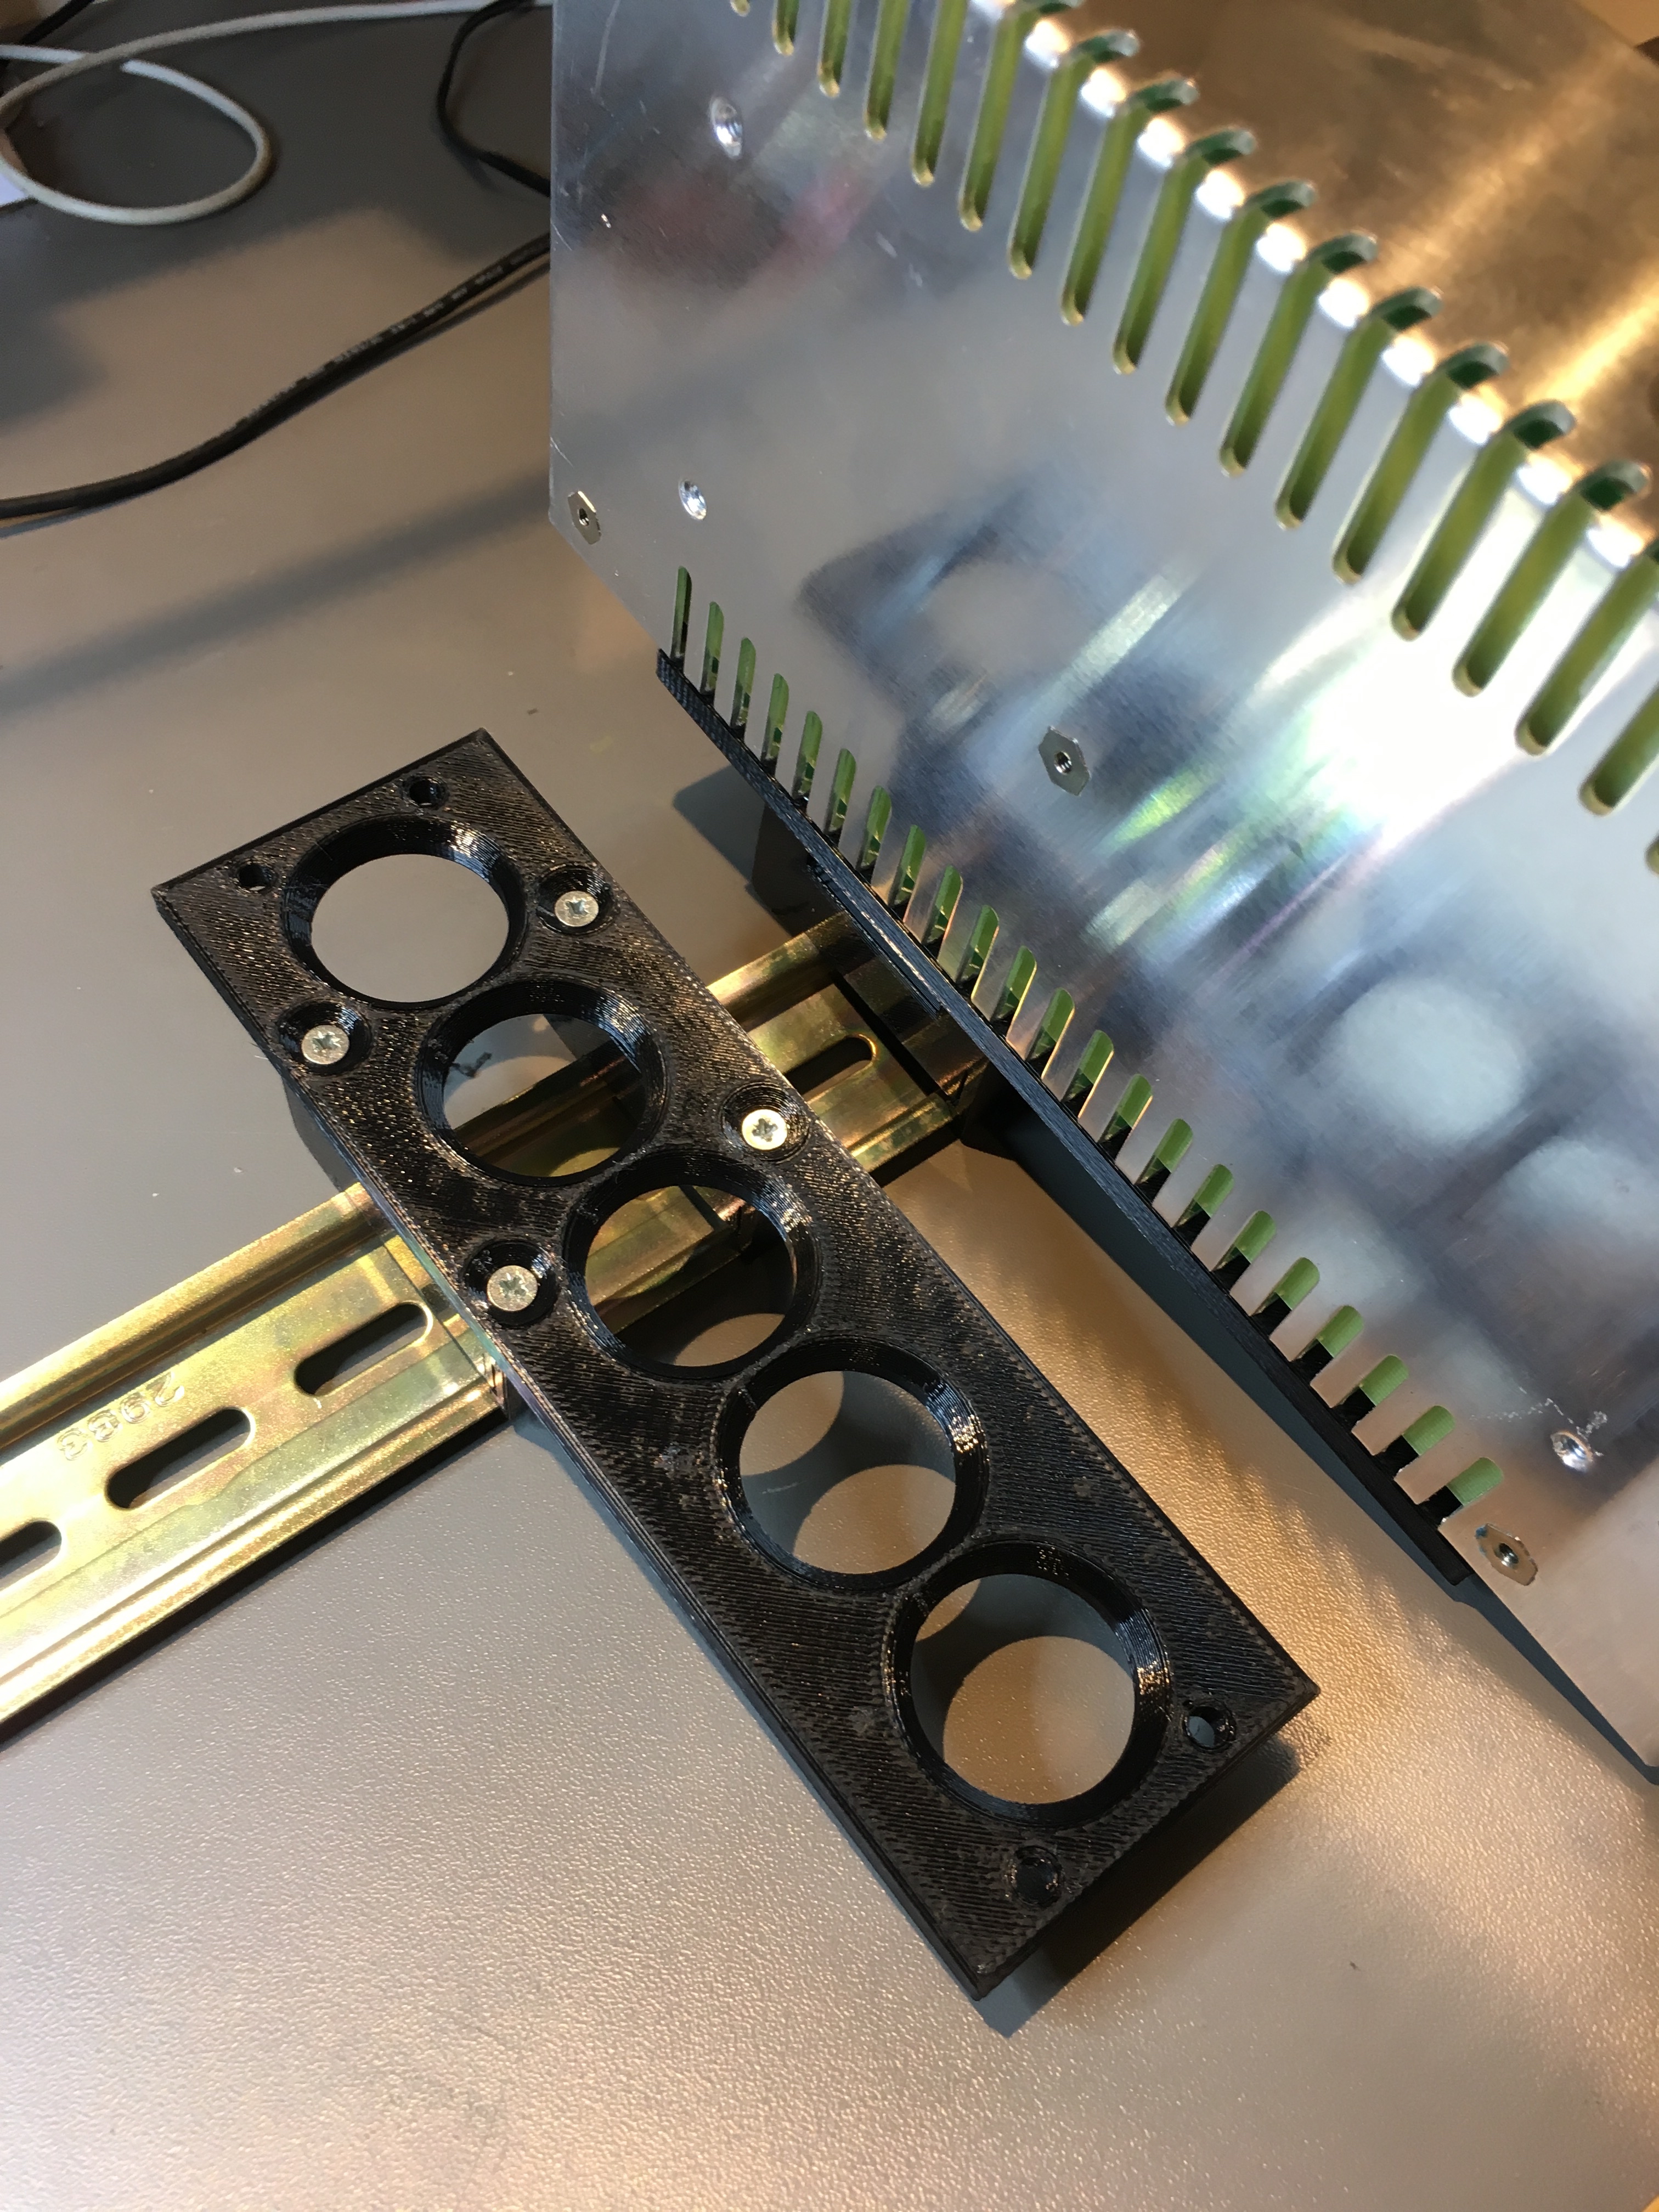
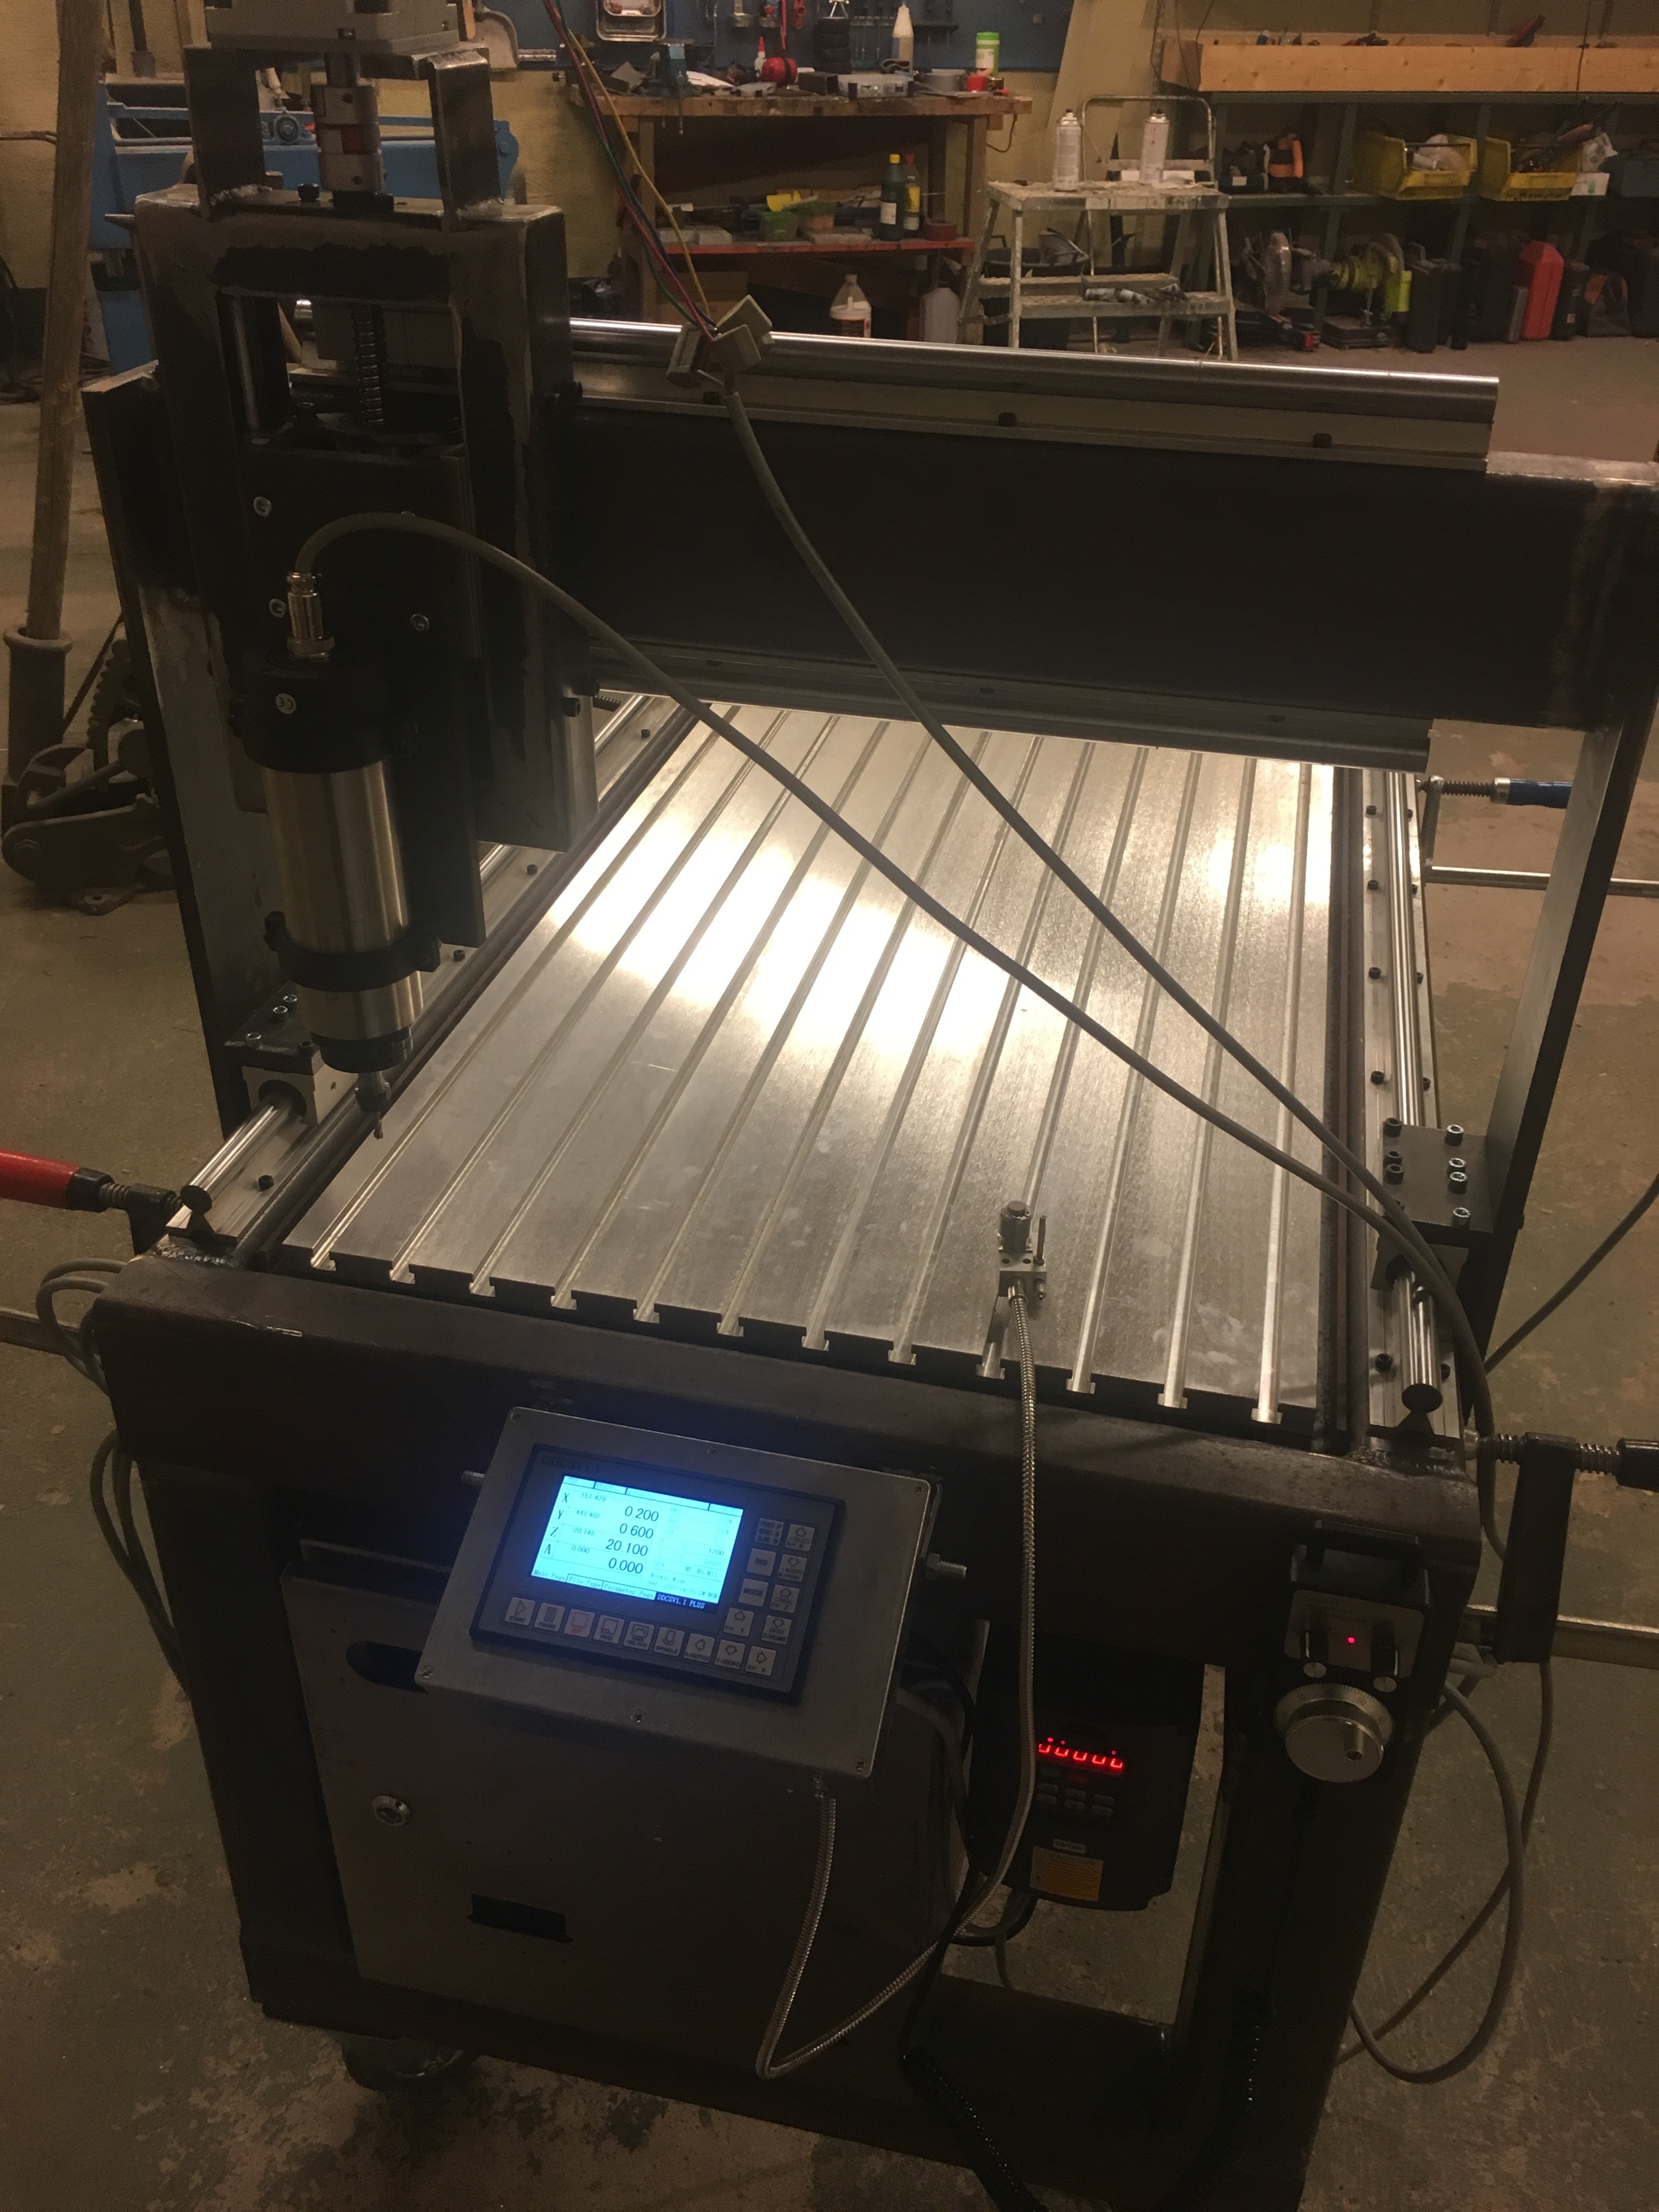
Det börjar närma sig en färdig CNC-maskin. Under helgen hade jag inte ro att uppdatera bloggen, så jag gör det nu. Jag har äntligen fått all elektronik på plats, och även lyckats få till en justerbar styrpulpet, som jag är riktigt nöjd med. Jag har lagt ner en hel del tid åt att försöka få bukt med självsvängningar i stegmotorerna. Efter lite efterforskningar finns det lite olika saker man kan göra. Det ena är att öka på antalet pulser per varv, men det gör motorerna svagare, så det gäller att hitta en balans. Det andra, som förvånade mig, var att man kunde sätta hockeypuckar på stegmotorerna som svänghjul, för att minska vibrationerna. Jag har inte helt blivit av med vibrationerna, men de har minskat drastiskt. Även inställningarna för acceleration och retardation spelar in i ekvationen, så det är lätt att man fastnar vid maskinen. Idag kopplade jag in en handkontroll, så att man kan styra axlarna med en ratt, istället för att trycka på knappar utan känsla. Jag har provat att köra i trä, och jag tror att det kommer bli riktigt bra när allt är klart. Härnäst ska jag försöka komma fram med en bra konstruktion för att fästa t-spårsplattan i ramen så att man kan justera höjden på varje hörn. Det blir viktigt ifall man vill kunna kalibrera vinkeln mot x- och y-axeln. Jag fick användning av 3D-skirvaren igen när jag skulle göra DIN-skenefästen till strömaggregaten och drivkretsarna för stegmotorerna. Sen när allt är klart, får jag riva ner allt för att måla allt.
Testinkoppling av stegmotorer och spindel

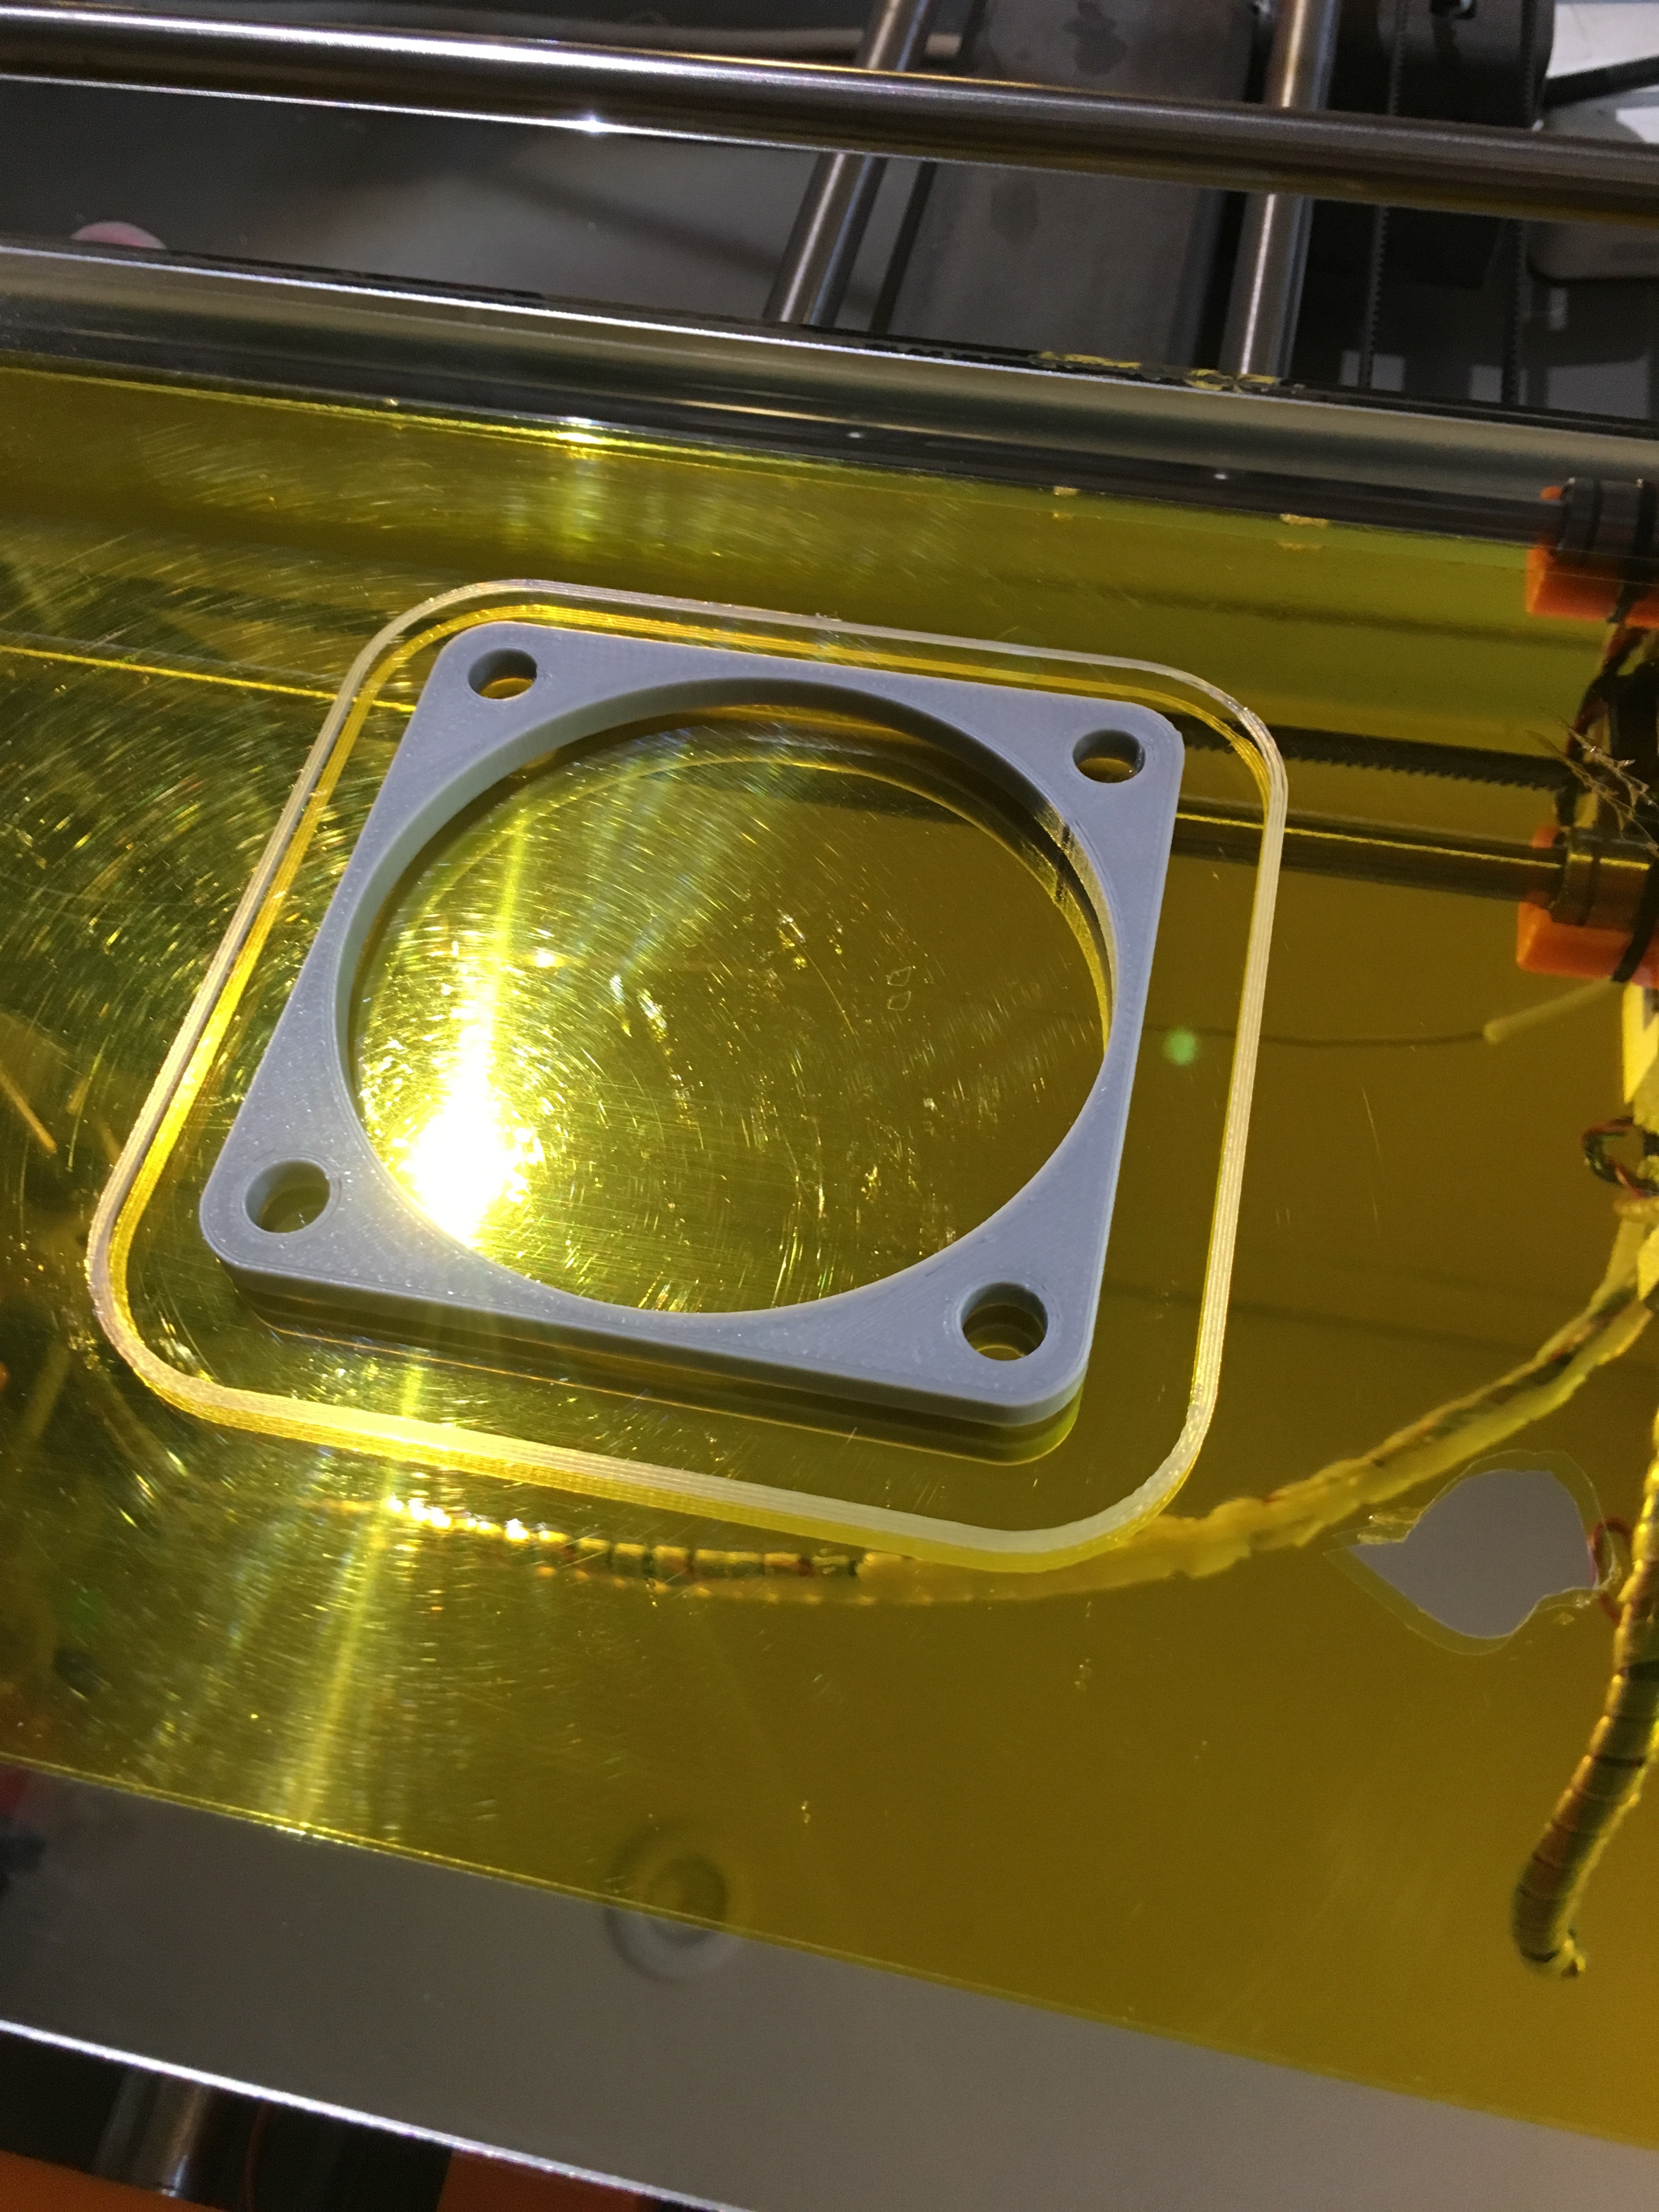
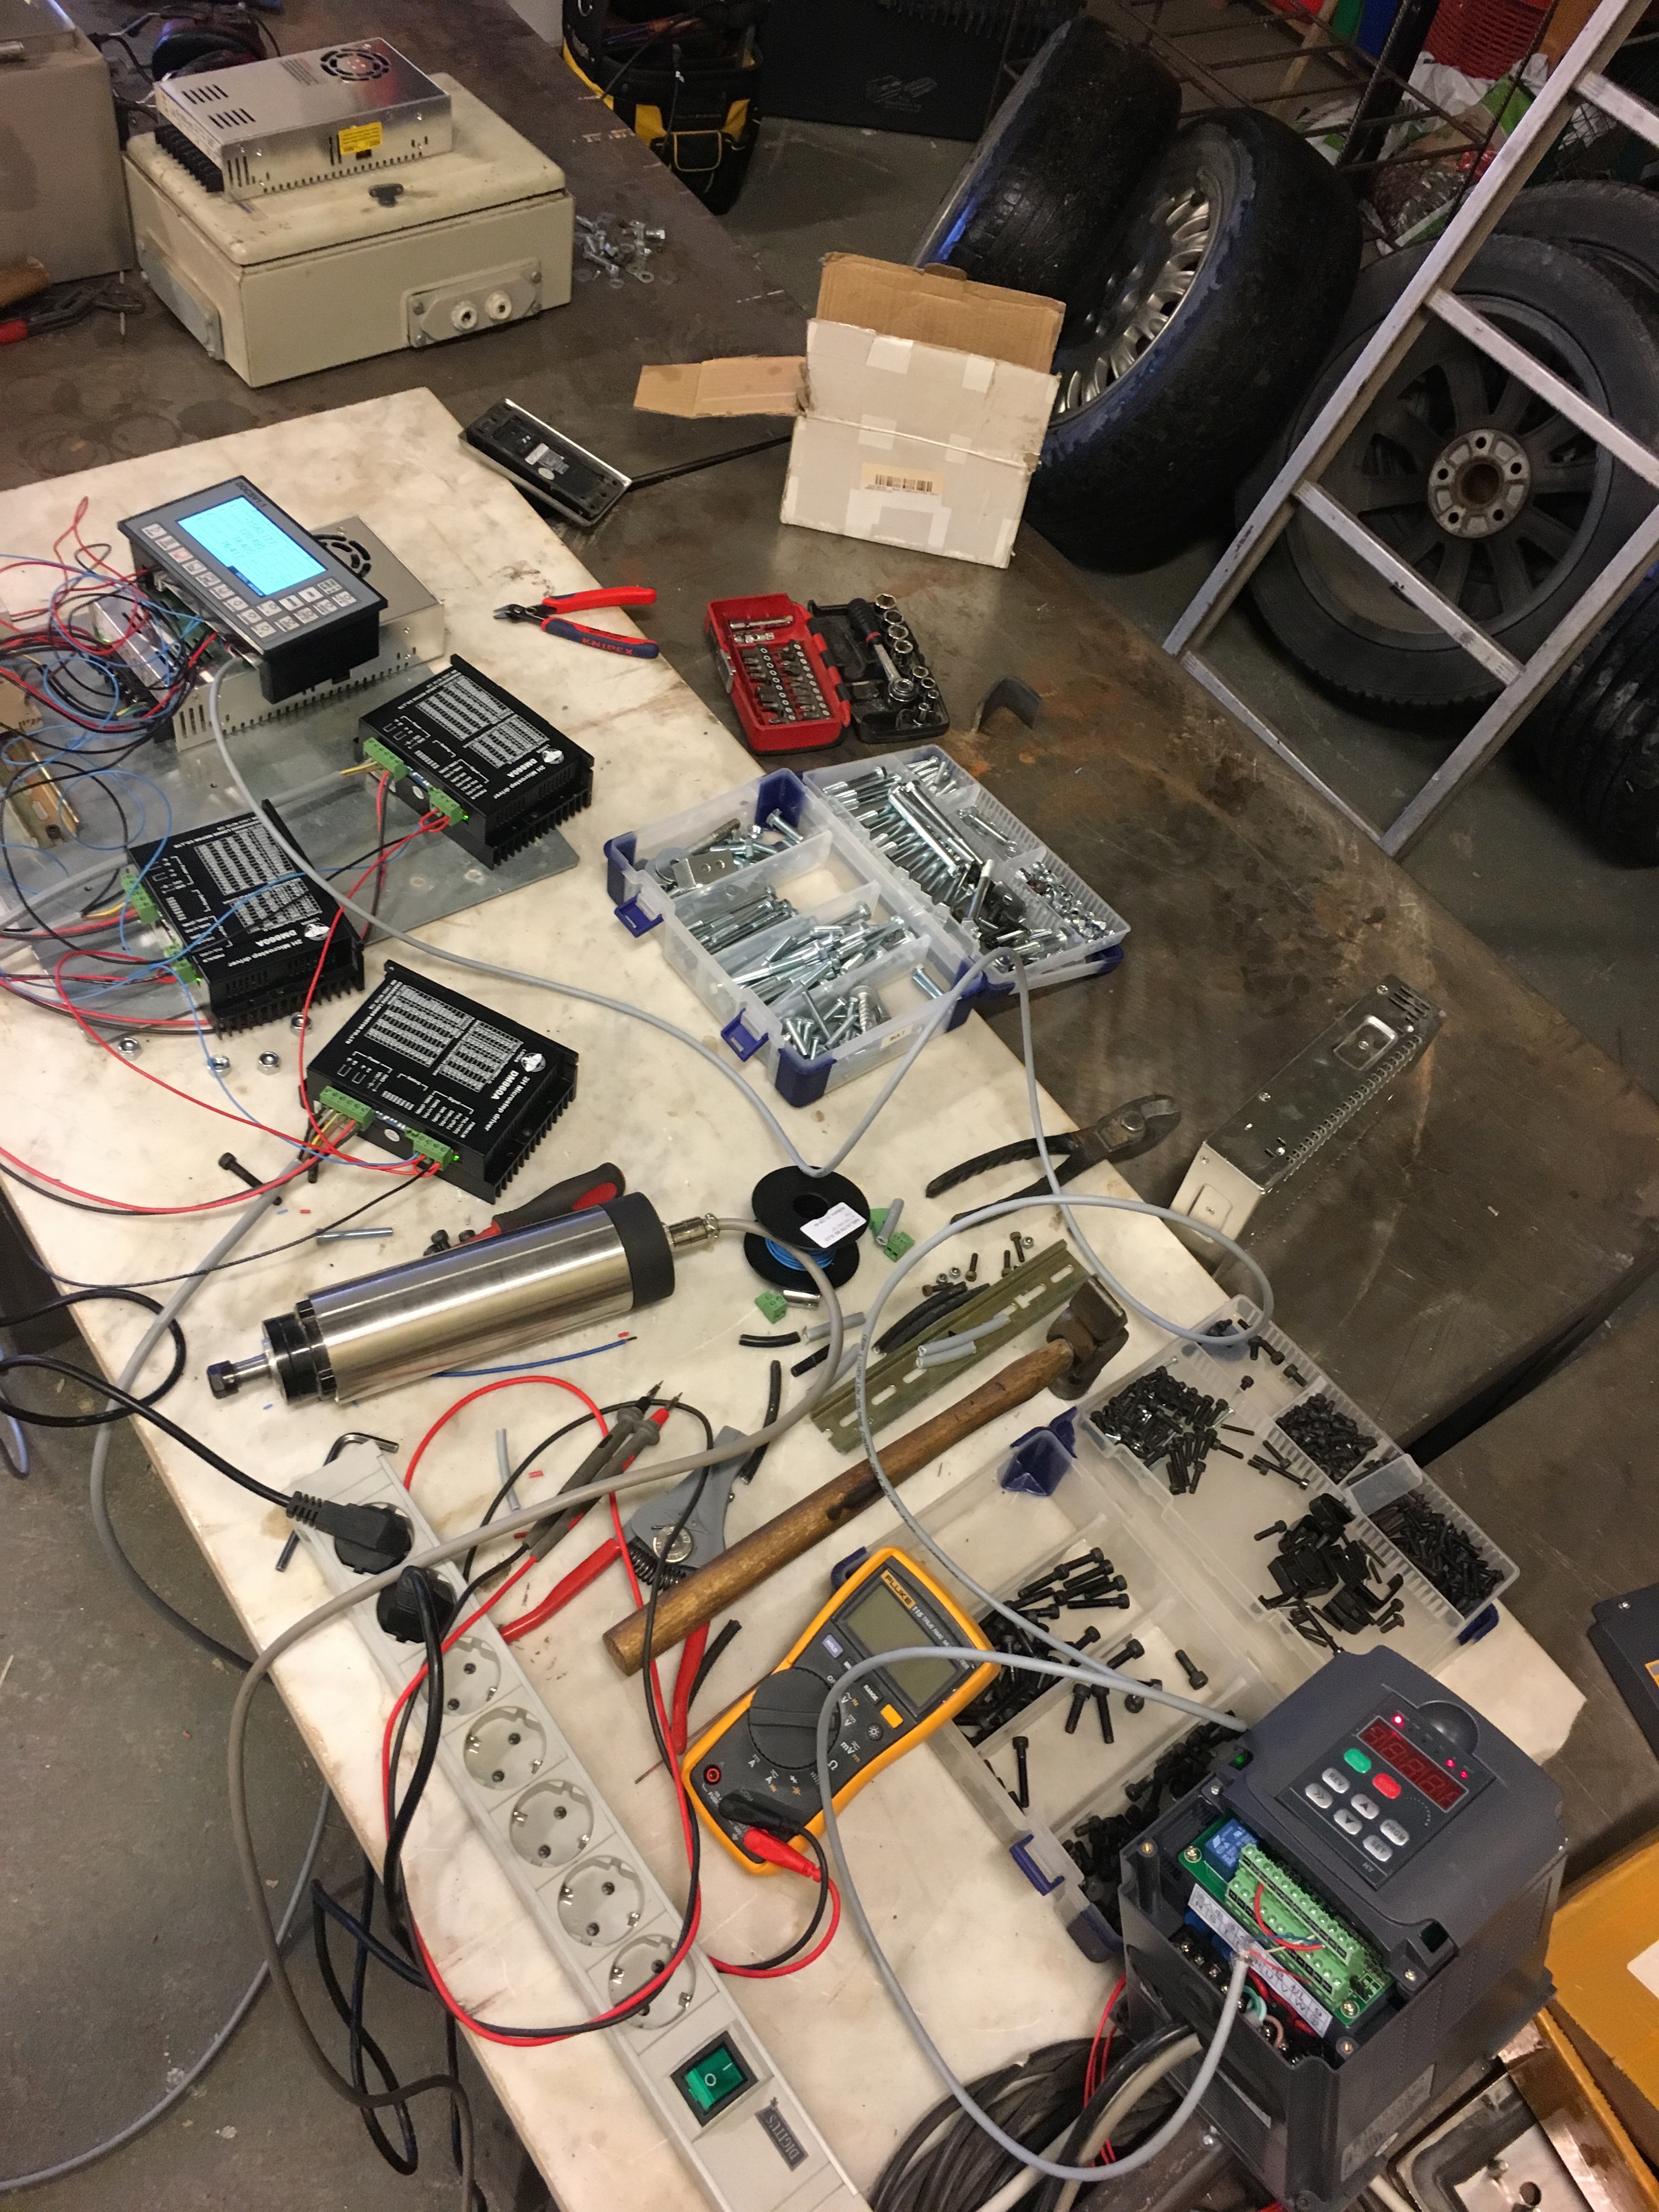
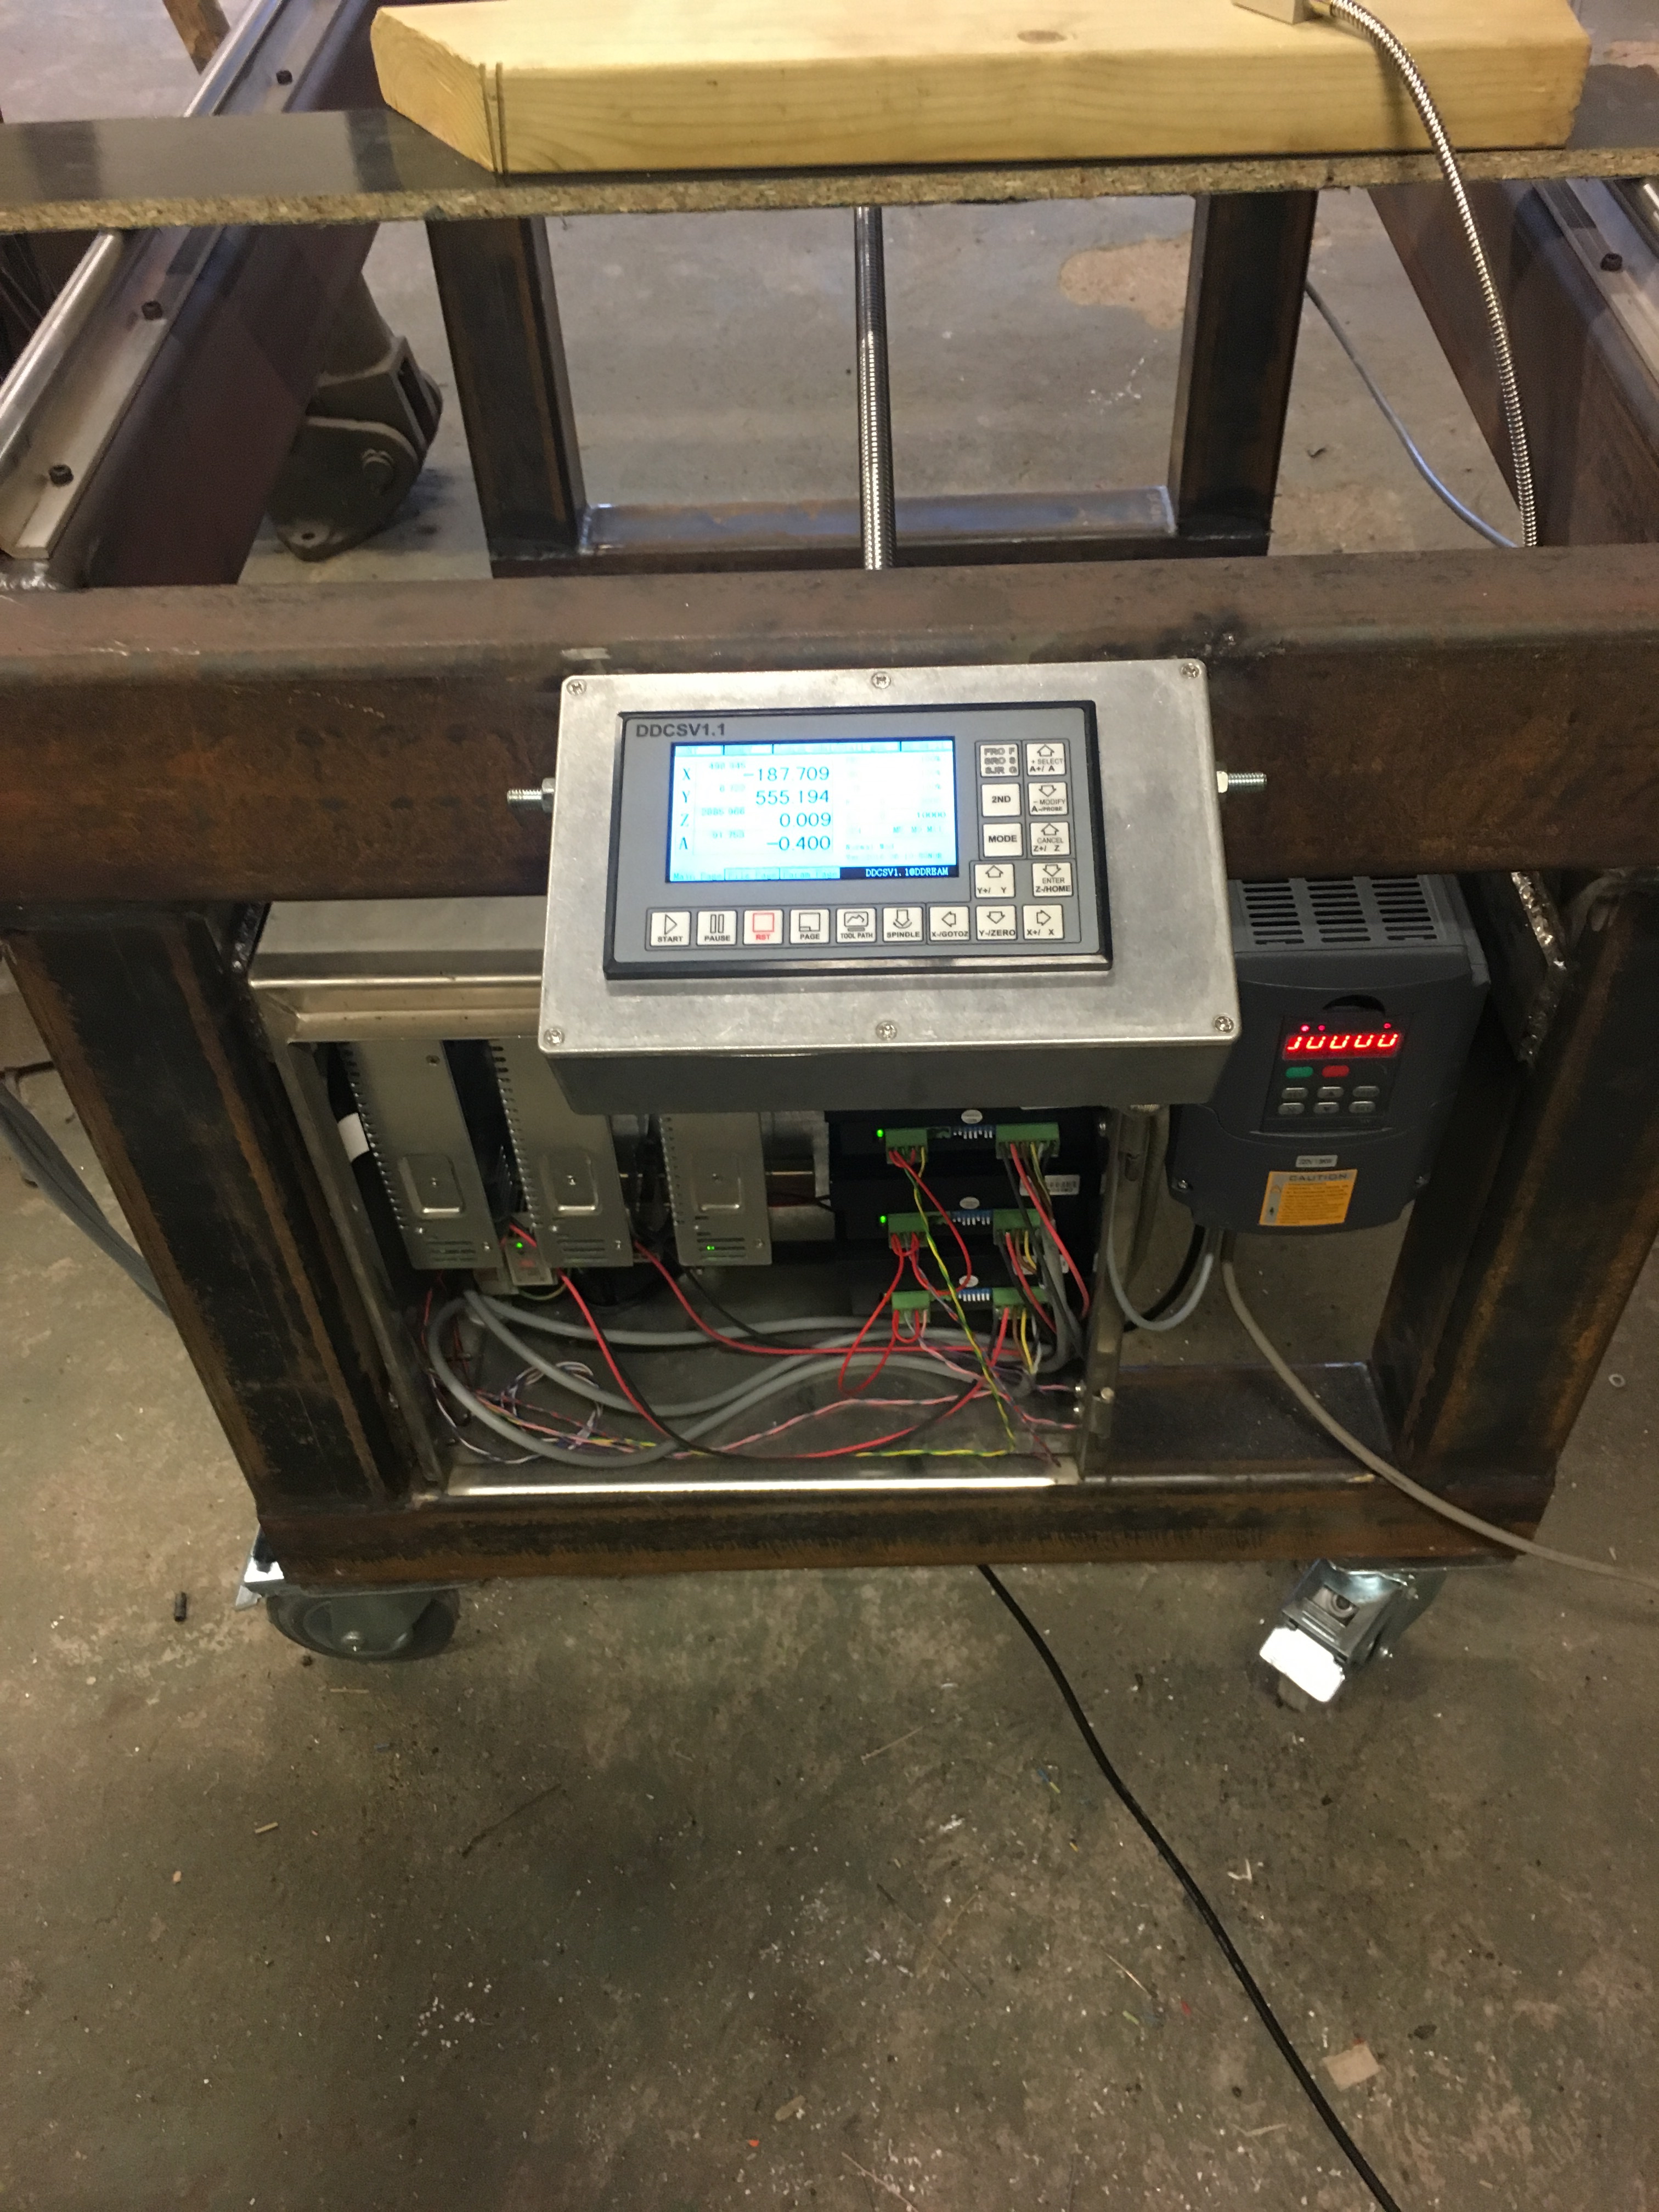
Som jag förutspådde, skulle det ta lite tid att koppla in och testa styrningen och elektroniken. Hela dagen igår gick åt till att försöka felsöka varför stegmotorerna på x- och z- axeln stannade, och betedde sig på ett sätt som jag tolkade som att det kärvade. Ett tag var jag inne på att motorerna inte fungerade ordentligt, eftersom de betedde sig likadant även i obelastat läge. Efter en massa research under förmiddagen, kunde jag gaffla in orsaken till problemet. Det visade sig att just den pulsfrekvens som jag provkört motorerna i, gör att de hamnar i självsvängning, och följaktligen hamnar i en okontrollerad vibration. För att minska fortplantning av vibrationerna skrev jag ut några plastdistanser som jag satte mellan motorerna och själva fästet i maskinen. Genom att också öka, eller minska matningshastigheten, löstes problemet, och jag kunde ge mig i kast med nästa huvudbry. Eftersom jag vill kunna styra spindeln från styrenheten, var jag tvungen att lista ut vilka sladdar som skulle kopplas vart mellan styrenheten och spindelns frekvensomvandlare. Till slut lyckades jag på procenten när styra spindelhastigheten. Det sista som jag gjorde innan det blev för kallt att vistas i verkstan, var att ställa in parametrar för stigningen på kulskruvarna för respektive axel. Nu får det nog räcka för den här helgen. I veckan kan jag börja inreda elskåpet med styrelektroniken.